
Continuidade de produção industrial: como evitar paradas por falta d'água na linha
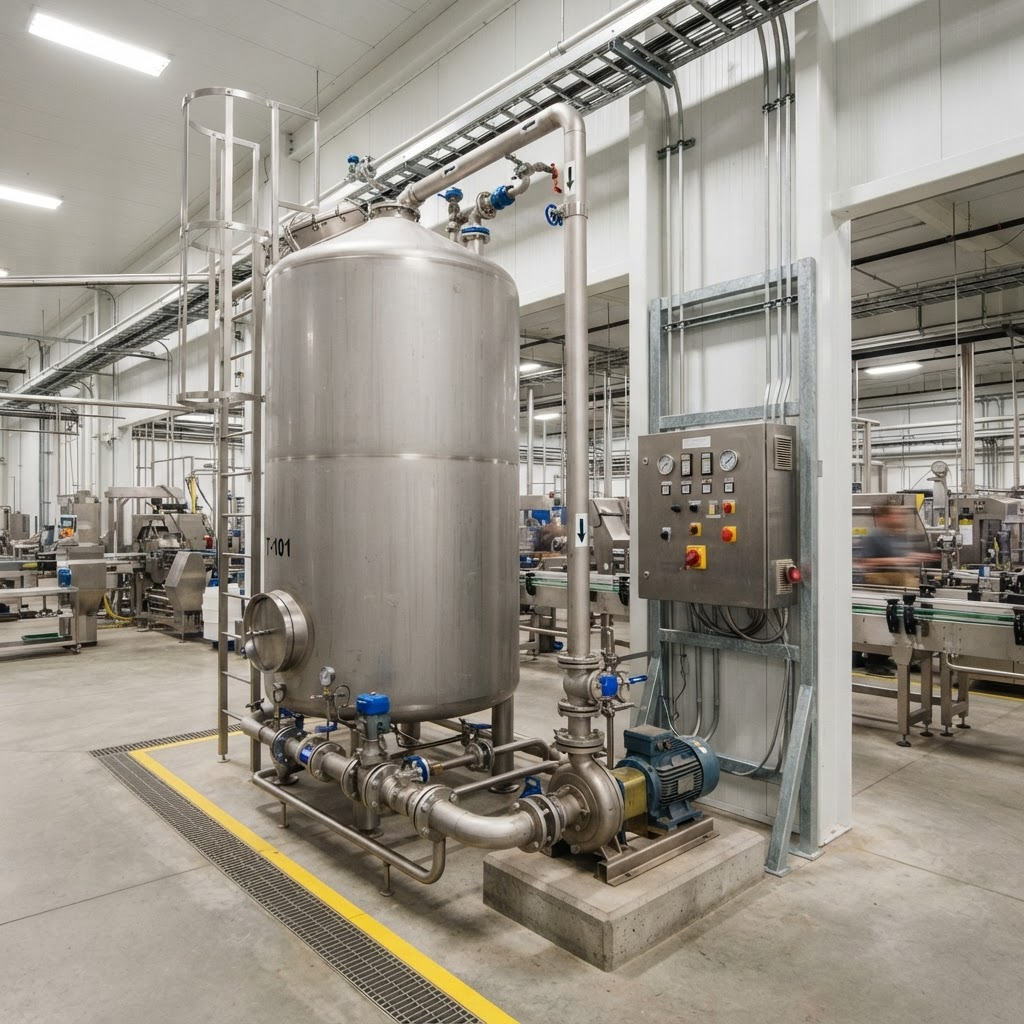
Em uma operação industrial, a água costuma ser tratada como recurso garantido. Ela aparece nas discussões de custo, raramente nas de risco. Até o dia em que a linha para porque o reservatório esvaziou — e aí fica claro que um insumo aparentemente banal era, na prática, um ponto único de falha.
Diferente de outras paradas, essa tem uma característica incômoda: quase sempre era evitável. O nível não caiu de uma hora para outra; ele vinha caindo, e ninguém estava observando.
O custo real de uma parada por abastecimento
Quando a produção para por falta d'água, o impacto se espalha bem além do tempo de máquina paralisada:
- Tempo de retomada, que em muitos processos é maior que a própria interrupção, por exigir reaquecimento, limpeza ou reconfiguração
- Perda de material em processo, quando o produto que estava na linha não pode ser aproveitado
- Mão de obra ociosa, com equipe alocada e sem condição de produzir
- Atraso na programação, gerando pressão sobre prazos, horas extras e renegociação de entregas
- Desgaste de equipamento, quando bombas operam a seco ou sistemas são forçados durante a retomada
Somados, esses efeitos tornam a parada por abastecimento uma das mais desproporcionais da operação: uma causa simples com consequência ampla.
Por que a gestão manual não sustenta a continuidade
A verificação depende de rotina e de pessoas
Na maioria das plantas, o controle de nível é feito por inspeção visual em algum momento do turno. Funciona enquanto tudo está normal. Em um turno reduzido, em uma troca de equipe ou em um dia de demanda atípica, a verificação atrasa — e o consumo não espera.
Falta previsibilidade sobre o consumo
Saber que o reservatório está pela metade diz pouco. O que importa é quanto tempo esse volume sustenta a produção no ritmo atual. Sem histórico de consumo, essa conta é feita por estimativa, e a margem de erro tende a aparecer nos momentos de maior demanda.
Falhas de bombeamento passam sem diagnóstico
Uma bomba que deixou de responder, um disjuntor desarmado ou um poço com recuperação mais lenta que o habitual são situações que só se tornam visíveis quando o nível já está crítico. Nesse ponto, a margem de manobra é mínima.
Monitoramento contínuo com automação de bombeamento
A alternativa é tratar o abastecimento como um processo controlado, e não como uma tarefa de rotina. Isso se estrutura em três camadas complementares.
1. Medição contínua de nível
Sensores instalados nos reservatórios acompanham o nível de forma permanente e enviam os dados para uma plataforma acessível pelo computador ou pelo celular. Com o histórico acumulado, o consumo deixa de ser estimativa e passa a ser padrão conhecido, inclusive nas variações entre turnos.
2. Acionamento automático com regras claras
A partir da leitura de nível, o sistema comanda as bombas segundo faixas definidas: liga ao atingir o nível mínimo de segurança, desliga ao completar o reabastecimento. A reposição passa a acontecer antes de o volume se aproximar do ponto crítico, sem depender de alguém perceber e acionar manualmente.
3. Proteções e alertas
A automação inclui proteção contra operação a seco, evitando que a bomba trabalhe sem água e sofra dano. E, quando algo sai do previsto — a bomba foi acionada e o nível não subiu, o consumo está acima do padrão, a recuperação do poço está mais lenta —, o alerta é enviado imediatamente aos responsáveis, com escalonamento para garantir que alguém seja efetivamente notificado.
É essa terceira camada que sustenta a continuidade. A automação resolve o ciclo normal; o alerta trata a exceção, que é justamente onde as paradas nascem.
A lógica aplicada pela SENSORSYSTEM
Em ambientes industriais, a SENSORSYSTEM parte do mapeamento do processo antes de qualquer instalação: quais reservatórios sustentam quais etapas, qual o consumo típico, qual o tempo de autonomia em cada cenário e o que caracteriza uma anomalia naquela planta. As regras de acionamento e os limites de alerta são definidos a partir desse desenho.
A partir da implantação, o serviço é de monitoramento contínuo: a operação é acompanhada, anomalias geram ação sob demanda e o histórico fica disponível para análise. A plataforma também acompanha a saúde dos próprios dispositivos instalados, permitindo manutenção proativa antes que uma falha do equipamento comprometa o monitoramento — com lógica adaptada ao tipo de sensor de cada aplicação.
O objetivo é direto: fazer com que o abastecimento deixe de ser uma variável de risco na programação da produção.
Por onde começar
Não é necessário instrumentar toda a planta de uma vez. Um caminho comum é começar pelos reservatórios que sustentam as etapas mais sensíveis do processo — aquelas em que uma interrupção gera retomada demorada ou perda de material — e ampliar a cobertura conforme a rotina de acompanhamento se estabelece.
Antes disso, vale um exercício simples de diagnóstico: revisar as últimas paradas relacionadas a abastecimento e identificar a causa de cada uma. Se elas se concentram em acionamento manual em atraso, falha de bomba não percebida ou consumo acima do previsto sem aviso, o problema é de visibilidade e de automação — não de capacidade de armazenamento.
Essa análise costuma indicar com clareza quais pontos monitorar primeiro e quais regras de acionamento fazem sentido para a realidade da planta, evitando tanto a instrumentação excessiva quanto a cobertura insuficiente.
Falar com especialista
Quer avaliar o risco de parada por abastecimento na sua planta e entender como estruturar o monitoramento com automação? Converse com um especialista da SENSORSYSTEM.
Falar com especialista no WhatsApp Ou envie sua solicitação pelo formulário de contatoQuer Implementar Essa Solução na Sua Operação?
Entre em contato conosco para entender como o monitoramento inteligente pode se adaptar à sua operação
Solicitar Contato